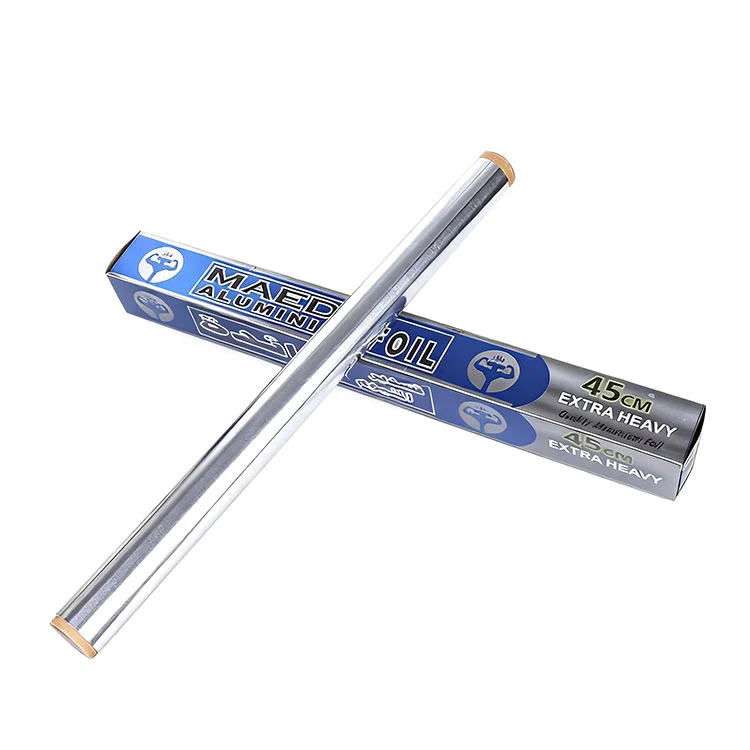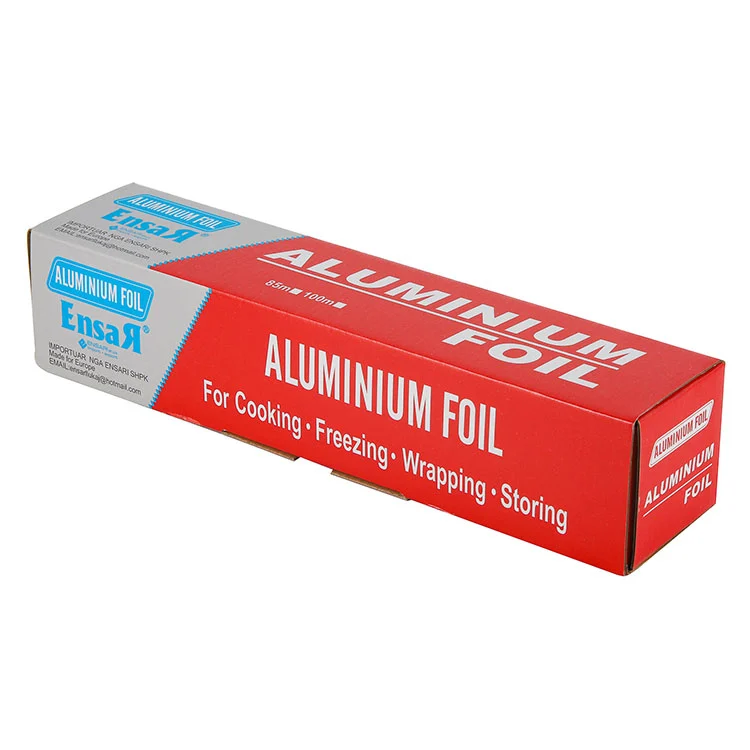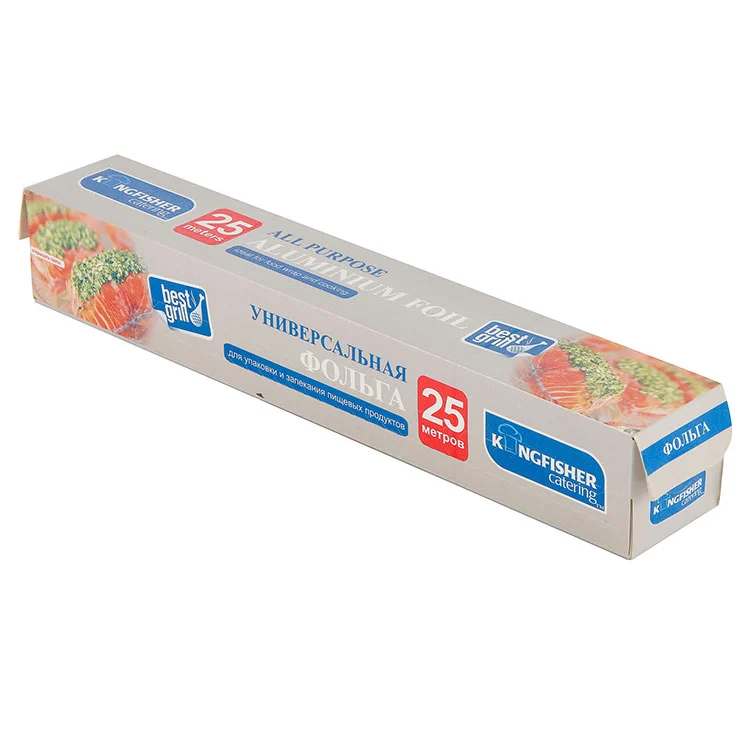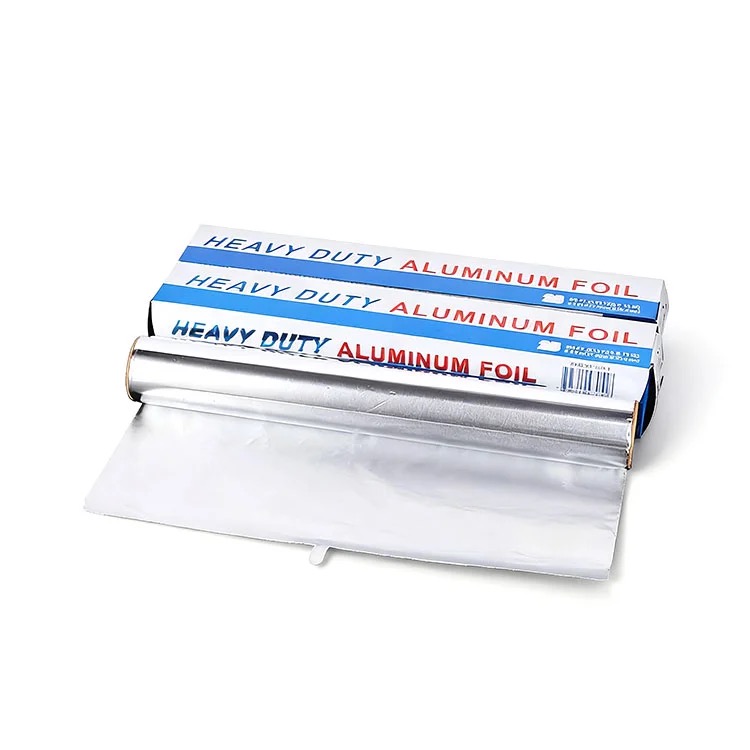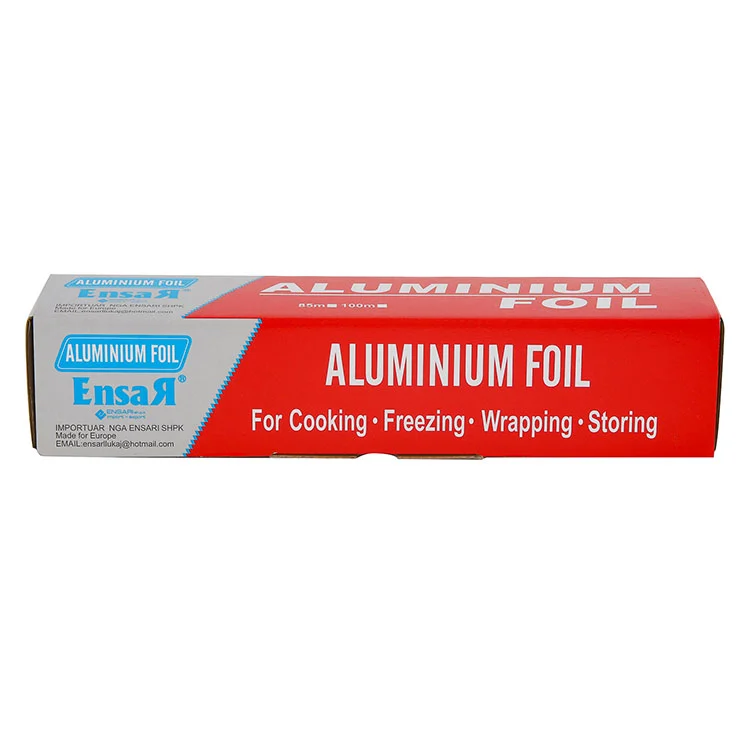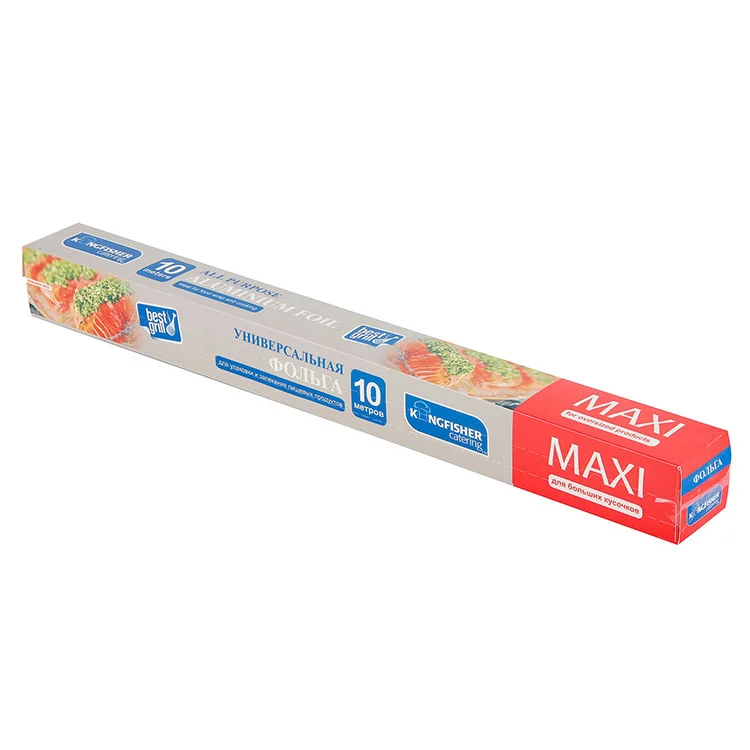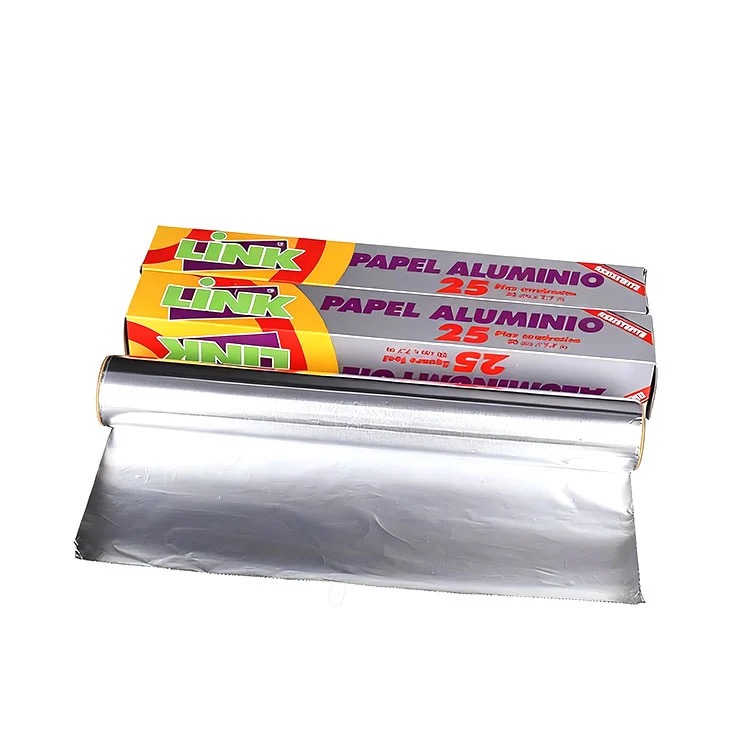
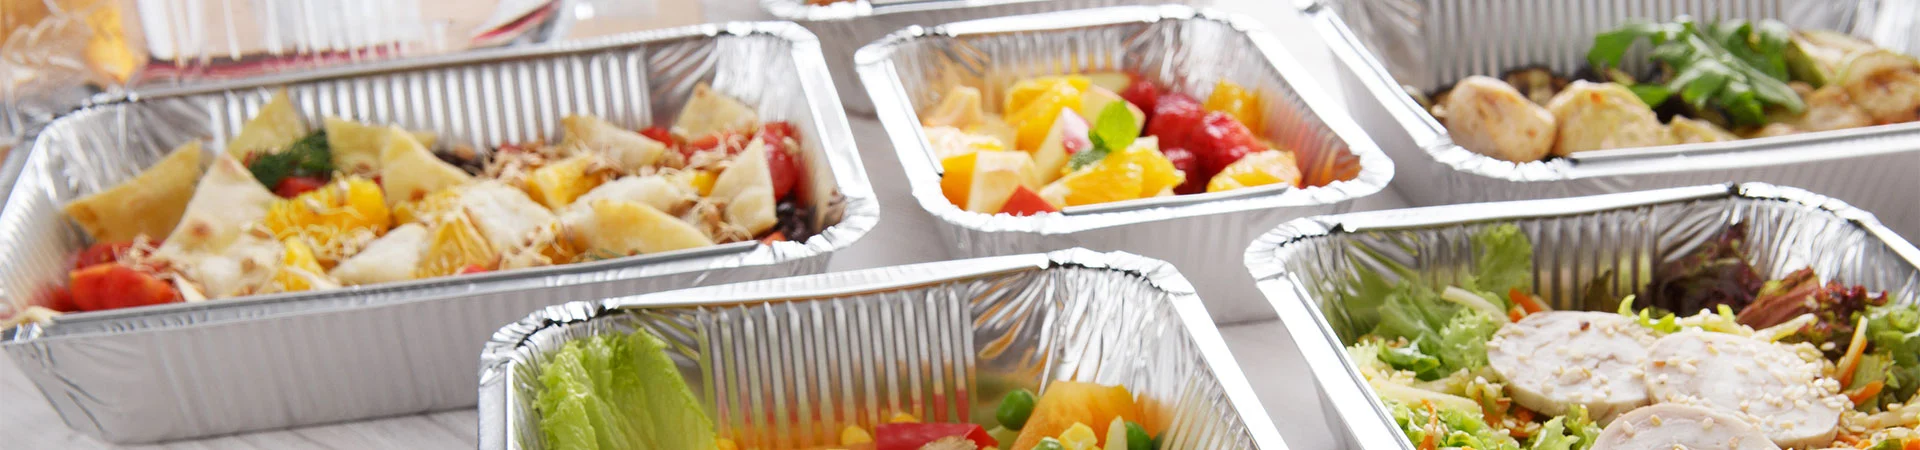
FDA Certificated Aluminium Foil has become an essential material for industries that require safe, hygienic, and high-performance packaging solutions. From food preservation to pharmaceutical protection, certified aluminium foil helps manufacturers meet strict safety requirements while improving product shelf life and consumer trust. This article explains why FDA-approved aluminium foil is important, how it solves common packaging challenges, what benefits it provides, and how businesses can choose a reliable supplier.
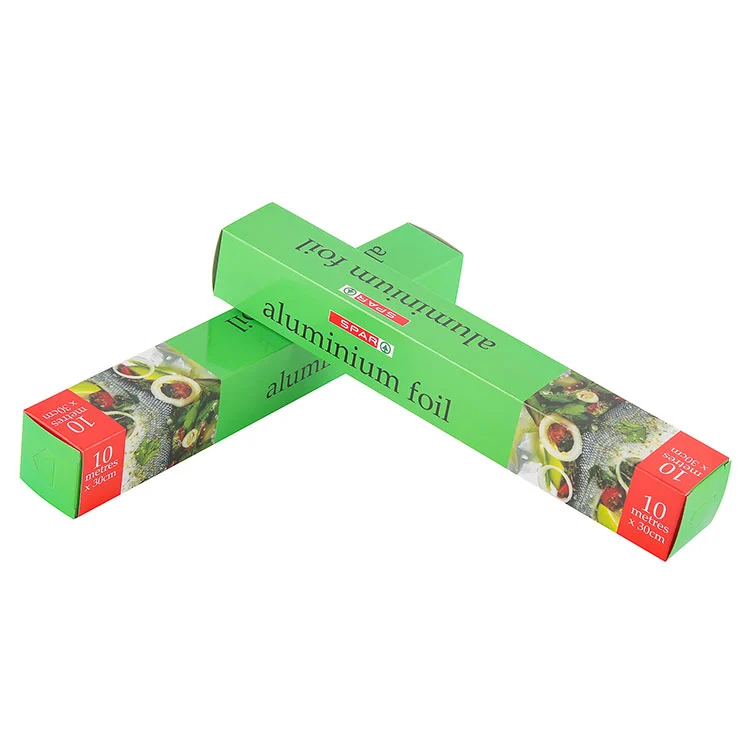
In modern food, healthcare, and consumer goods industries, packaging is not only about appearance. It directly affects product safety, quality stability, and customer confidence. Aluminium foil has become one of the most widely used packaging materials because of its excellent barrier properties, lightweight structure, and durability.
However, not all aluminium foil products meet the strict requirements of international markets. FDA Certificated Aluminium Foil provides manufacturers with additional assurance that the material is suitable for applications involving direct contact with food and other regulated products.
Certification helps businesses reduce compliance risks and ensures that aluminium foil products are manufactured under controlled quality standards. For companies exporting products globally, choosing certified aluminium foil is an effective way to satisfy customer expectations and market regulations.
Manufacturers often face several packaging challenges, including contamination risks, reduced freshness, transportation damage, and short product shelf life. Traditional packaging materials may not provide sufficient protection against external environmental factors.
| Common Packaging Challenge | How FDA Certificated Aluminium Foil Helps |
|---|---|
| Moisture penetration | Creates an effective moisture barrier to maintain product quality. |
| Oxygen exposure | Reduces oxidation and helps preserve freshness. |
| Light damage | Blocks harmful light exposure that may affect product performance. |
| Food contamination concerns | Provides hygienic packaging suitable for regulated applications. |
| Transportation risks | Offers strong protection while maintaining lightweight advantages. |
For food producers, pharmaceutical companies, and packaging manufacturers, these advantages directly contribute to lower waste rates, better product quality, and stronger brand reputation.
A reliable FDA Certificated Aluminium Foil product should combine safety, performance, and manufacturing consistency. High-quality aluminium foil is designed to meet demanding requirements across different industries.
Aluminium foil naturally provides outstanding protection against oxygen, moisture, bacteria, and ultraviolet rays. This makes it ideal for products that require long-term storage and stable quality.
Certified aluminium foil is produced with strict control over raw materials and manufacturing processes. This helps ensure that the foil does not introduce harmful substances during product packaging.
High-quality aluminium foil can be easily formed, laminated, printed, or combined with other packaging materials. This flexibility allows manufacturers to create customized packaging solutions.
Compared with many traditional packaging materials, aluminium foil reduces transportation weight while maintaining excellent protective performance. Aluminium is also recyclable, supporting sustainable packaging development.
Due to its safety and protective properties, FDA Certificated Aluminium Foil is widely used in multiple industries.
| Industry | Typical Applications |
|---|---|
| Food Industry | Food containers, wrappers, baking products, dairy packaging, snack packaging. |
| Pharmaceutical Industry | Medicine packaging, blister packs, protective layers for sensitive products. |
| Beverage Industry | Sealing materials and protective packaging solutions. |
| Household Products | Kitchen foil, storage solutions, and customized packaging. |
The ability to maintain product freshness and prevent external contamination makes certified aluminium foil an important choice for businesses seeking reliable packaging performance.
Packaging failures can cause financial losses, customer complaints, and damage to brand reputation. FDA Certificated Aluminium Foil improves product protection through multiple technical advantages.
For companies producing premium food or healthcare products, packaging quality is directly connected with customer satisfaction. Choosing certified aluminium foil is therefore not simply a material decision but a long-term business strategy.
Selecting a suitable aluminium foil manufacturer requires careful evaluation. Businesses should consider several important factors before making a purchasing decision.
Ningbo Besty Aluminium Foil Products Co., Ltd. focuses on providing high-quality aluminium foil solutions for customers requiring reliable packaging materials. With attention to product safety, manufacturing precision, and customer requirements, the company supports different industries with customized aluminium foil products.
By combining advanced production technology with strict quality management, Ningbo Besty Aluminium Foil Products Co., Ltd. helps customers achieve better packaging performance and meet demanding application requirements.
Whether for food packaging, pharmaceutical applications, or customized aluminium foil solutions, working with an experienced manufacturer can help businesses improve efficiency and strengthen market competitiveness.
FDA Certificated Aluminium Foil refers to aluminium foil products that meet relevant safety requirements for applications such as food contact packaging. It indicates that the material is manufactured with controlled quality standards.
Aluminium foil provides excellent protection against moisture, oxygen, light, and external contamination, helping food maintain freshness and quality.
Yes. Professional manufacturers can provide customized options including thickness, size, surface treatment, printing, and packaging methods according to customer requirements.
Businesses should select suppliers with professional manufacturing experience, strict quality control systems, and the ability to provide suitable certification support.
FDA Certificated Aluminium Foil plays an important role in modern packaging by combining safety, protection, flexibility, and durability. For companies in food, pharmaceutical, and consumer industries, selecting reliable certified aluminium foil helps reduce risks, improve product quality, and create stronger customer trust.
Ningbo Besty Aluminium Foil Products Co., Ltd. is committed to providing dependable aluminium foil solutions designed for different industrial applications. If you are looking for high-quality aluminium foil products with professional support, contact us today to discuss your packaging requirements and discover a suitable solution for your business.